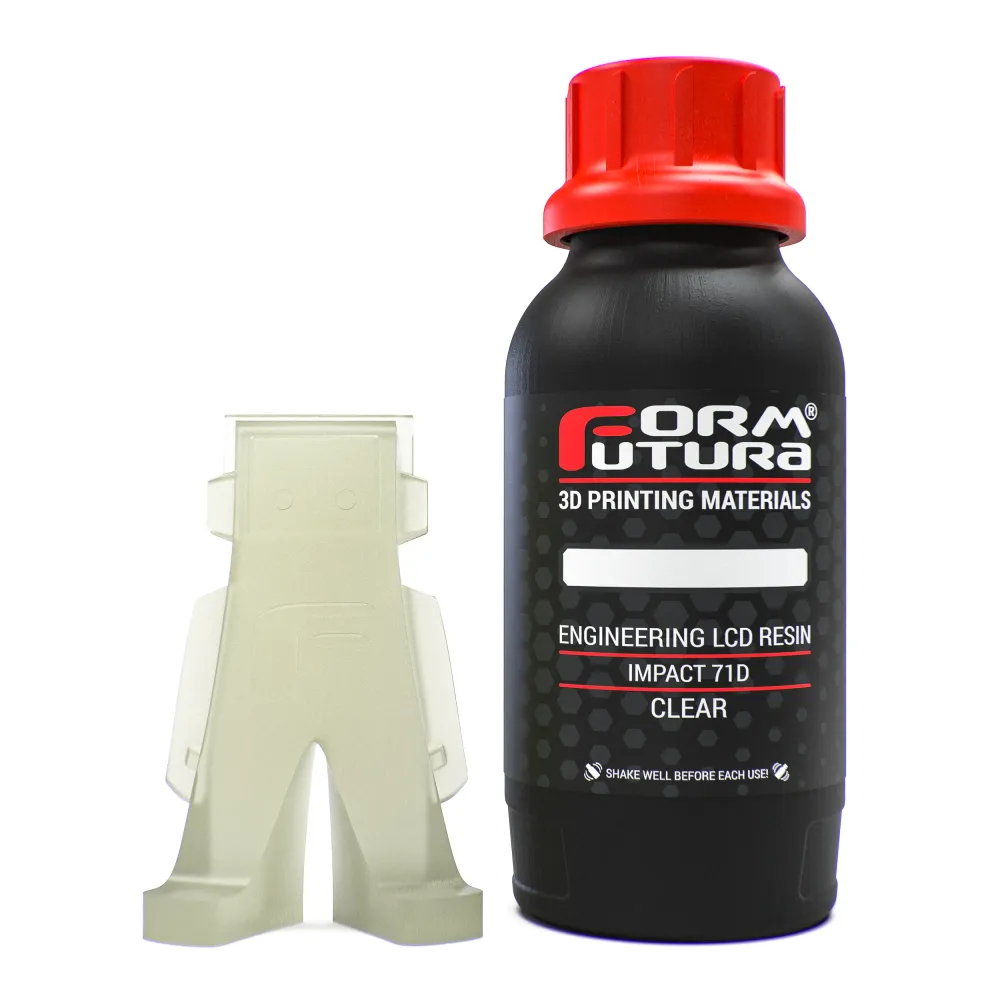
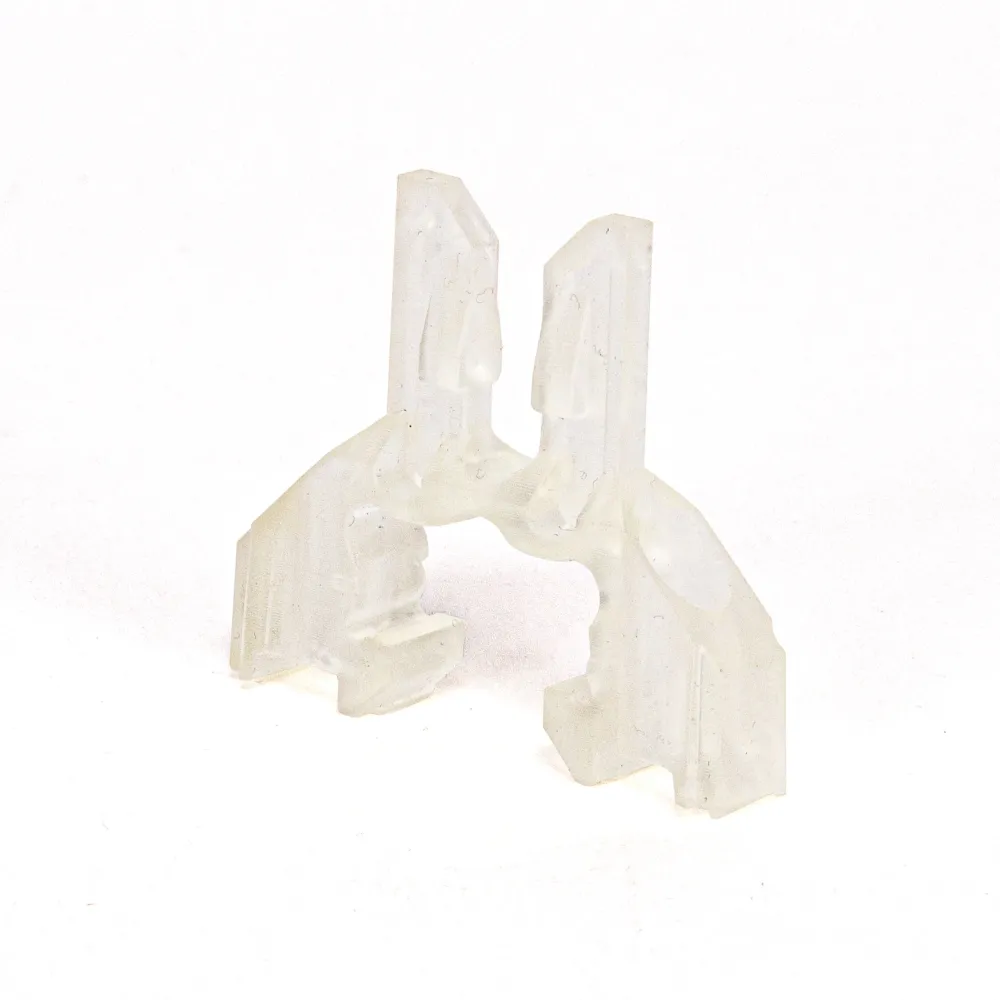
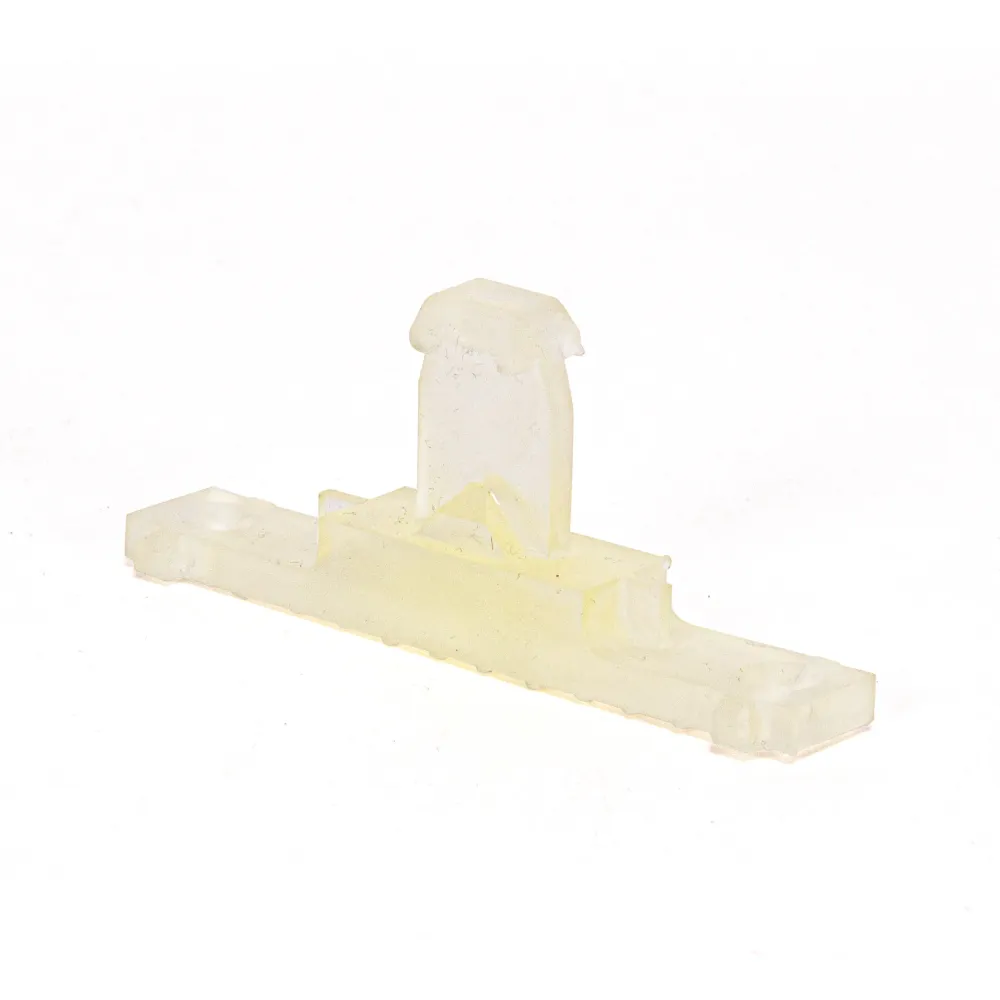
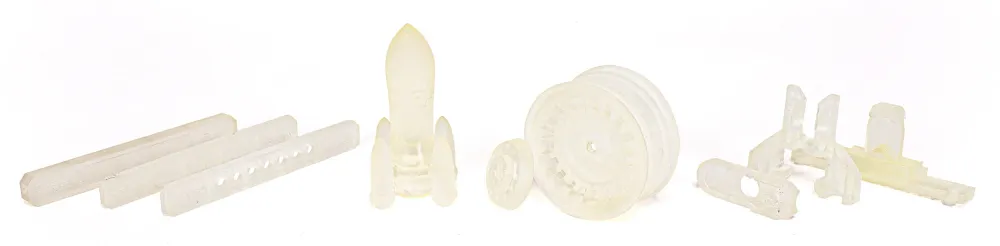
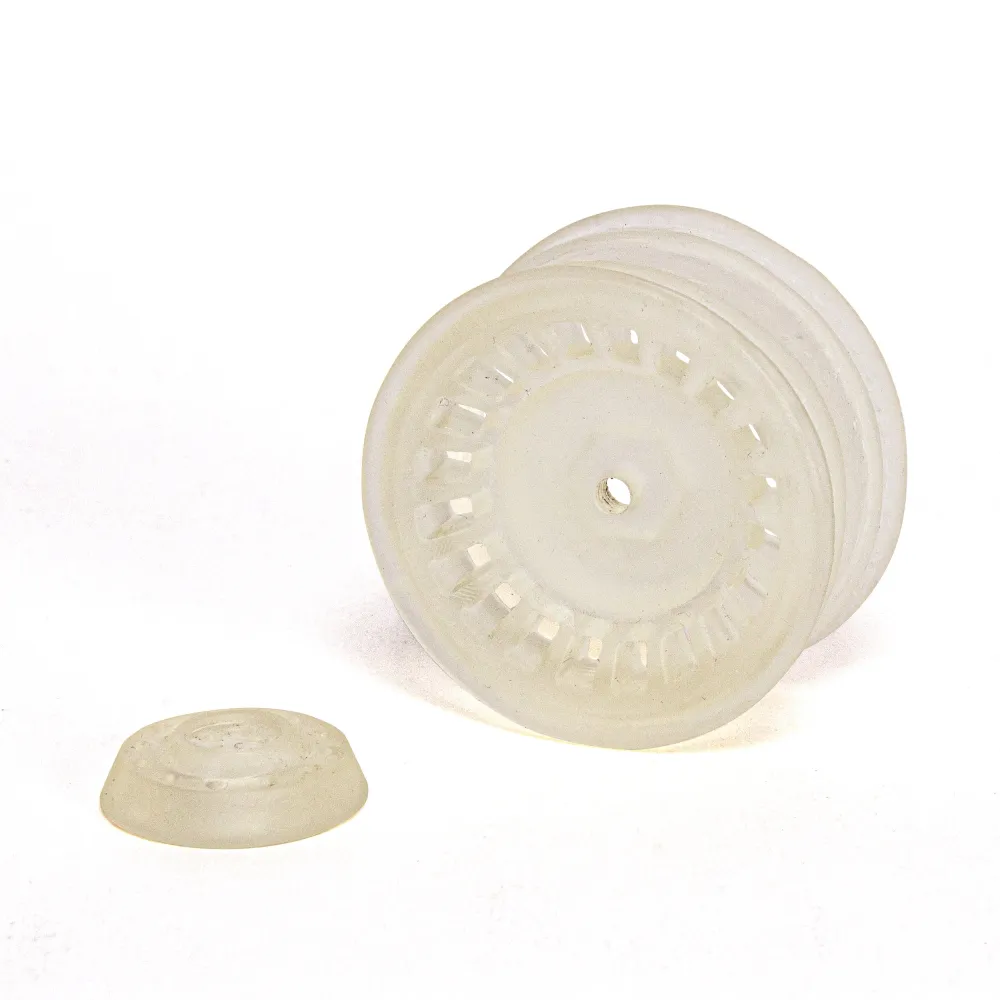
FormFutura Engineering LCD Resin – Impact 71D este o rășină pentru imprimare 3D durabilă; această rășină are proprietăți mecanice similare cu ABS-ul, dar cu o rezistență îmbunătățită la impact.
Rășina are proprietăți excelente de prelucrabilitate, iar piesele imprimate pot fi ușor post-procesate. Datorită durabilității sale, piesele imprimate sunt perfect potrivite pentru a fi găurite. Aceste proprietăți fac ca rășina Impact 71D să fie potrivită perfect pentru imprimarea 3D a pieselor mecanice și operaționale.
Caracteristici cheie:
- Rășină pentru imprimare 3D cu rezistență și rigiditate similară ABS-ului
- Rezistență îmbunătățită la impact
- O rășină de inginerie cu proprietăți excelente de prelucrabilitate
- Compatibilitate bună cu toate imprimantele 3D SLA, DLP și LCD / MSLA din intervalul 385 – 420 nm
Aplicații potrivite:
- Fabricarea prototipurilor puternice și rigide
- Potrivit pentru crearea de piese, scule, jigs, dispozitive de fixare
- Perfect pentru producerea pieselor de schimb mecanice și operaționale
- Excelent pentru asamblaje cu prindere rapidă
- Perfect pentru producția pe termen scurt
Proprietăți fizice după post-întărire:
-
Rețineți că valorile afișate mai sus pot varia în funcție de imprimanta , piesele post-întărire, geometria, orientarea printului, setările de printare și temperatură.
-
Mostrele sunt printate pe un Phrozon Sonic Mini 4K la 23°C și 50% umiditate, cu o înălțime a stratului de 0,05 mm și un timp de expunere de 5 secunde per strat.
-
Mostrele au fost post-întărite timp de 30 de minute cu LED UV de 200W și 405nm condiționat timp de 72 de ore la 23°C și 50% umiditate.
Pregătire înainte de a începe printarea
- Agitați flaconul timp de cel puțin 2 minute înainte de fiecare utilizare
- După ce ați agitat sticla, lăsați rășina să se odihnească timp de 10 minute pentru a lăsa bulele de aer să iasă din rășină
- Rășina poate fi turnată înapoi din cuvă în recipient odată ce printarea este terminată
- Utilizați întotdeauna măsuri de protecție, cum ar fi ochelarii de protecție și mănușile din nitril atunci când manipulați rășini.
Post procesare
- Vă sfătuim să postprocesați obiectul printat 3D pentru a obține proprietățile materialului
- Clătiți obiectul printat 3D în IPA sau (bio) etanol timp de aproximativ 5 minute
- Este preferat / recomandat sa utilizati un echipament de curățat cu ultrasunete
- Asigurați-vă că obiectele clătite cu IPA și / sau (bio) etanol sunt perfect uscate înainte de întărirea ulterioară.
- Puneți piesele clătite într-o zonă bine ventilată timp de cel puțin 30 de minute sau utilizați aer sub presiune timp de cel puțin 2 minute
Recenzii
Nu există recenzii până acum.